主要从事新型塑料机械研究开发
设计制造及销售服务
咨询热线:
13864863481

设计制造及销售服务
13864863481

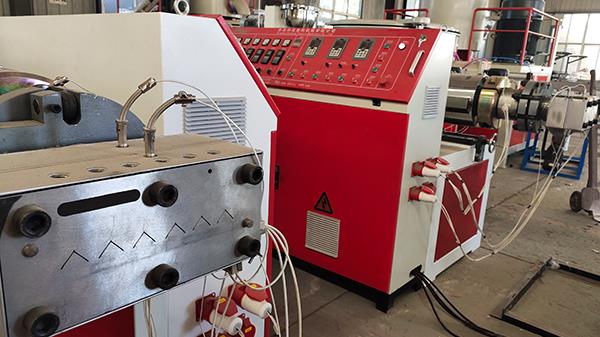
阴阳角线条生产设备的核心部件是共挤模头,用于将PVC、ASA或改性塑料等材料复合挤出成型。模头流道设计直接决定线材的尺寸精度、表面光洁度和层间结合强度。现代设备采用多流道分配技术,可实现双层或三层共挤:表层为耐候彩色材料(如ASA,厚度0.2-0.4mm),芯层为高刚性PVC(占总壁厚的60%-80%),内层可添加回收料(占比10%-30%)以降低成本。模头材质选用优质模具钢(如2311或2738),流道表面镀硬铬并镜面抛光,粗糙度Ra≤0.025μm。
流道设计的核心是保证各点流速均匀,避免滞留和分解。通过CFD(计算流体动力学)模拟优化流道形状:对于90°阴阳角线条,流道需设计成“L”形截面,转角处采用R0.5-1.0mm圆弧过渡,避免应力集中和熔体破裂。各层流道的压缩比控制在2.5-3.5:1之间,压缩比过大会导致压力过大、螺杆负荷增加;过小则塑化不良、层间结合强度不足。模头出口配有可调节唇口,可微调壁厚(调节范围±0.1mm),每个调节点间距50-100mm,独立调节螺栓控制局部壁厚偏差。共挤时各层材料的熔融温度需匹配:ASA约190-210℃,PVC约170-190℃,温差大于20℃时需增设隔热层防止热量传递导致层间分离。ASA与PVC的界面结合强度应≥3.0N/mm,可通过在ASA层中添加适量相容剂(如丙烯酸酯共聚物,添加量3%-5%)提高。
模头加热系统分区控制至关重要。共挤模头通常设置5-8个独立加热区,每个区配备K型热电偶和PID温控仪,温控精度±1℃。模头温度分布均匀性直接影响壁厚一致性,热成像仪检测显示模头出口横向温差应≤2℃,温差超过5℃时需检查加热圈是否老化或热电偶是否失效。模头出口处应设置压力传感器(量程0-50MPa,精度0.5%FS),实时监测熔体压力波动。正常挤出时压力波动应≤±2MPa,压力波动过大时需检查滤网是否堵塞(滤网目数80-120目,压差超过5MPa时更换)或螺杆转速是否稳定。模头流道内表面需定期清理(每3-6个月一次),使用专用清机料(如PP或HDPE)在较高温度(220-240℃)下冲洗,再用铜刷清除积碳。某阴阳角线条生产设备在升级模头流道设计(增加流道过渡圆弧半径并优化压缩比)后,线材的直线度从0.5mm/m提升至0.2mm/m,表面光泽度提高20%,层间剥离强度从2.5N/mm提升至3.5N/mm,废品率从4%降至1.5%。建议每6个月对模头进行一次全面拆卸清洗,并测量各流道尺寸磨损情况,当流道尺寸磨损超过0.05mm时,需对模头进行补焊修复或重新研磨,避免影响产品尺寸精度和表面质量。
咨询热线
13864863481
 科成塑料机械