主要从事新型塑料机械研究开发
设计制造及销售服务
咨询热线:
13864863481

设计制造及销售服务
13864863481

塑料管材生产线中,扩口和切割是决定成品质量和连接可靠性的关键后处理工序。在线扩口用于生产带承插口的管材(如PVC排水管、PPR给水管),要求扩口尺寸精确、壁厚均匀、冷却充分;伺服切割则保证管材长度一致、端面平整。现代塑料管材生产线采用全自动扩口机和伺服切割机,实现高速高精度加工,并与主线速度同步联机控制,减少人工干预和废品率。
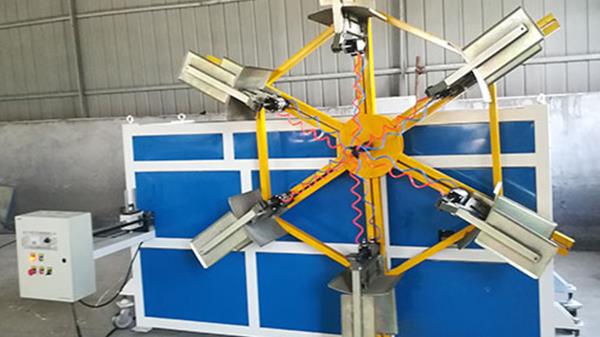
在线扩口机由加热炉、扩口模具、冷却系统和液压驱动单元组成。管材在牵引作用下进入加热炉(红外加热或热风循环),将扩口端加热至软化温度:PVC管材加热温度160-180℃,PE管材180-200℃,PPR管材170-190℃。加热炉的加热功率需根据管材壁厚和生产速度调整,一般壁厚2-4mm时功率10-15kW,壁厚4-8mm时功率15-25kW,壁厚8-12mm时功率25-40kW。加热时间控制在10-30秒,过短会导致扩口端未完全软化,过长则管材变形或降解。加热后的管材送入扩口工位,扩口芯棒(带有锥度或台阶)在液压驱动下压入管端,同时外模抱紧,成型承口形状。扩口芯棒的锥度一般为15-30°,台阶高度根据管材壁厚确定,确保扩口后的壁厚不小于原壁厚的80%。扩口后立即通入冷却空气(5-10℃)或水雾,使承口定型,冷却时间约10-20秒。扩口深度公差±1mm,角度偏差±1°,承口内径偏差±0.2mm。
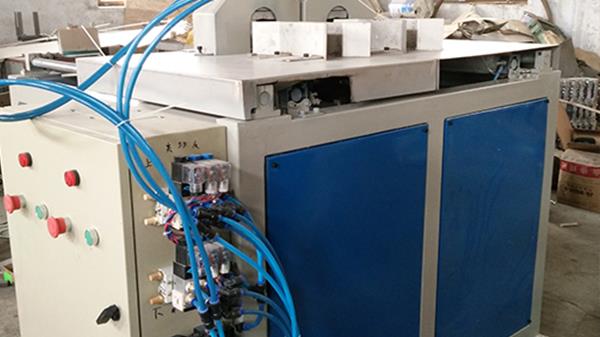
伺服切割机采用飞剪或旋转刀结构,由伺服电机驱动。管材长度通过编码器测长轮实时检测(编码器分辨率0.01mm),当达到设定值时,切割刀以与管材同步速度横向移动,完成切割,切口垂直度≤0.5°,无毛刺。切割精度可达±1mm/6m。对于大口径管材(>200mm),采用行星切割机,刀片绕管材旋转切割,切口平整。切割后管端自动倒角(45°,深度0.5-1.0mm),便于连接。切割周期时间:小口径管材(≤63mm)≤1秒,中口径管材(63-160mm)≤2秒,大口径管材(>160mm)≤3秒。切割刀片材质选用高速钢或硬质合金,寿命≥50万次切割。
联机控制是扩口和切割系统与主线生产速度同步的关键。扩口机通过编码器实时检测管材速度,自动调整扩口周期,确保扩口位置准确(偏差不超过±50mm)。伺服切割系统通过电子齿轮与牵引机同步,切割时刀片线速度与管材速度匹配,保证切口垂直平整。MES系统可根据订单要求自动设定切割长度和扩口参数,换产时间从传统30分钟缩短至5分钟。某PPR管材生产线,原扩口和切割分段操作,废品率1.8%。升级为联机控制后,废品率降至0.5%,产量提升20%。建议扩口机每季度检查芯棒磨损(磨损超过0.1mm需更换)和外模清洁度;切割刀片每运行100小时打磨一次,2000小时更换。在扩口机前增设管材预热段(热风或红外预热至40-50℃),可减少扩口时的温度梯度,提高扩口质量,减少废品。定期校正测长轮(每月一次)和编码器零点,确保切割长度准确。对于多规格产品,建议使用快速换模系统(扩口模具和切割刀具更换时间≤5分钟),提高生产线的柔性适应能力。联机控制还允许扩口机根据管材壁厚自动调整扩口深度和压力,以适应壁厚波动,确保扩口质量的一致性。全部工艺参数和运行数据应实时上传至MES系统,形成每根管材的质量档案,为质量追溯和持续改进提供基础数据。对于出口订单或高标准项目,建议在扩口后增加视觉检测系统(检测扩口内壁有无裂纹、气泡、杂质等),确保产品外观质量符合客户要求。切割后的管材堆叠应避免碰撞和划伤,堆叠高度不超过2m,防止底部管材变形。总之,在线扩口与伺服切割联机控制是塑料管材生产线实现高速、高精度、自动化生产的关键技术,也是降低生产成本、提升产品竞争力的重要手段。
咨询热线
13864863481
 科成塑料机械